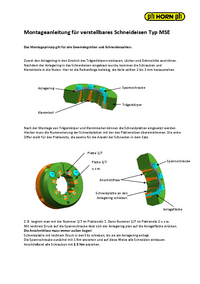
モジュラー式ねじ切り加工 タイプMSEの説明書
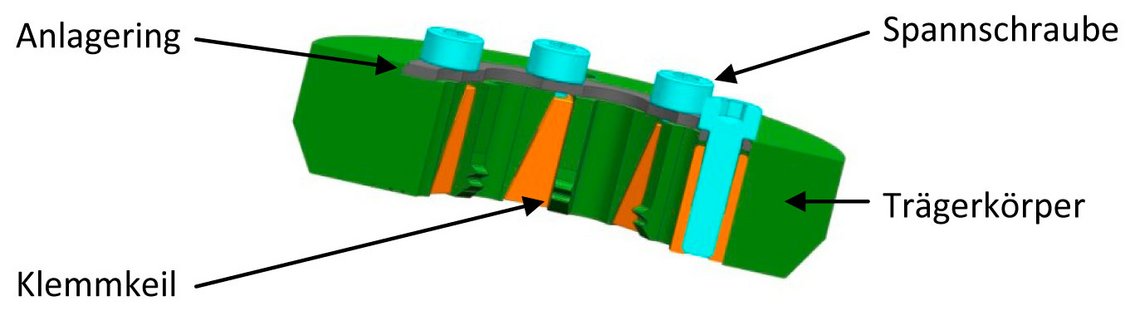
取付原理は、すべてのねじ山サイズおよび切削番号に適用されます。
- 最初に、位置決めリングをキャリア本体の溝内に設置し、穴と拡張スロットを整列させます。
- 当接リングがダイに取り付けられた後、ネジおよびクランプウェッジが溝に入ります。ここで、順序は任意であり、ウェッジは2~3mmに目立たなければなりません。
キャリヤ本体およびクランプウェッジを取り付けた後、インサートを使用することができます。
インサートの番号付けは、インサートシートの番号付けと一致しなければなりません。第1のディジットはインサートシートを表し、第2のディジットはセット内の切刃の数を表します。
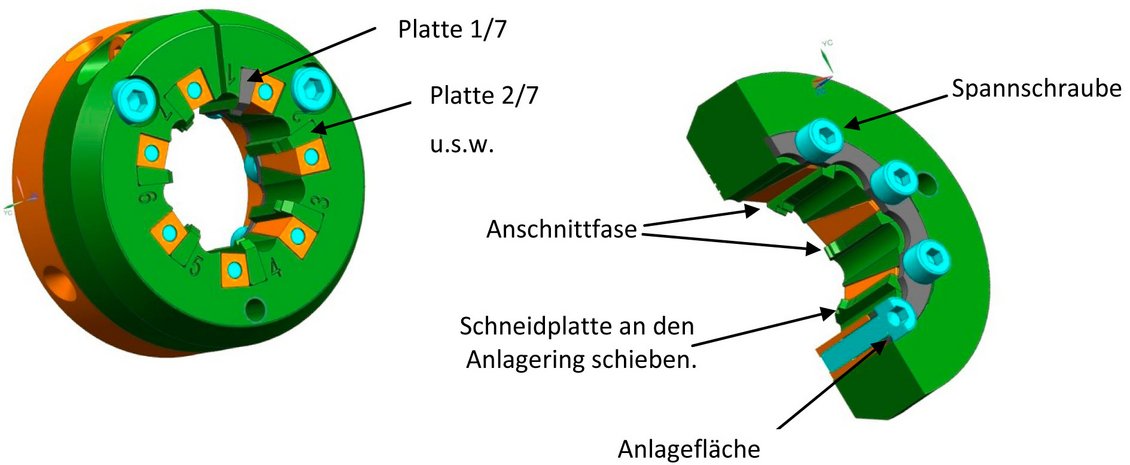
Z.B. 座席1の番号1/7から始めます。次に座席2の2/7など
締め付けネジへの軽い圧力により、接触リングは、接触面上に平らに印刷することができます。
面取り斜面は常に外れなければなりません
インサートが接触リングに接触するまで、わずかな圧力でシートに押し込みます。
最初に、テンションねじを1Nmに締め付け、すべての刃先をこうして取り付けます。
次に、すべてのネジを2.5Nmまで締め付けます。
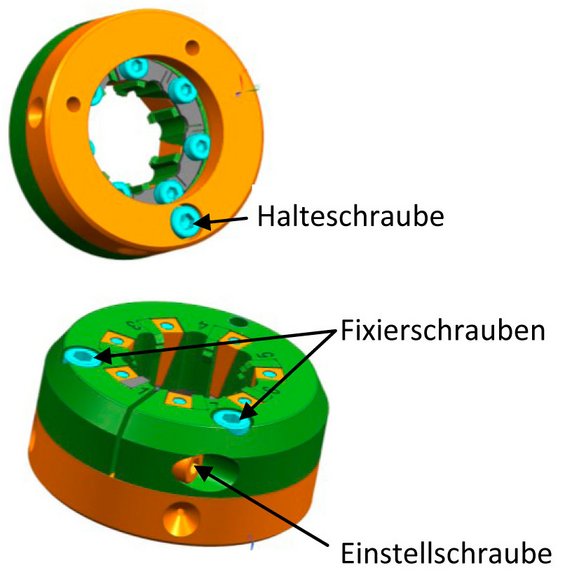
完全に組み立てられたキャリア本体を保持リングにねじ込みます。
- 止めネジ(背面)のネジ
- キャリヤ本体と保持リングを互いに位置合わせします。
- 止めネジを4Nmまで締めてください。
- 前面のネジ固定ネジ(スーツなし)
- 調整ネジを回し、ワークが遊びなく出し入れできるまで刃をマッシュして調整します。
- 固定ネジを4Nmまで締め付けます。
- 必要に応じて調整を繰り返してください(固定ネジを開け、ワークが正しいゲージになるまで調整ネジを調整し、再度固定ネジを締めてください)。
取外し:
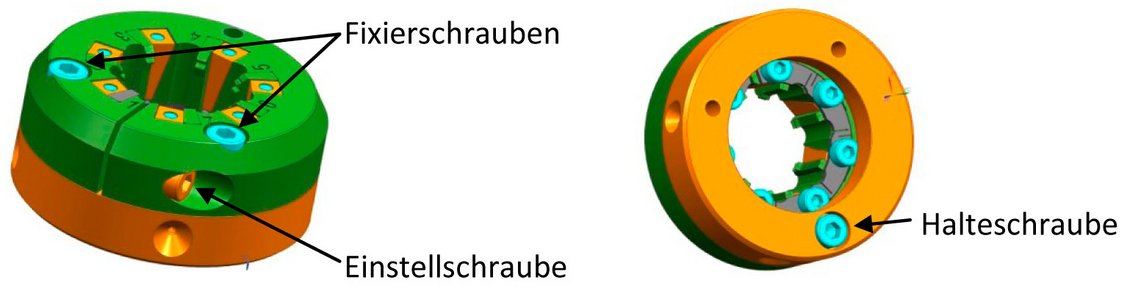
- 固定ネジを緩め、調整ネジを緩めます。
- 止めネジを緩めて止めリングを取り外します。
- 締付ネジ2~3回を緩める
- クランプウェッジの自動ロックを解除するために、各ネジヘッドをわずかにノッキングする。
- これで、すべての要素を解体することができます。
再取り付けの際は、すべての部品を綺麗に清掃して下さい